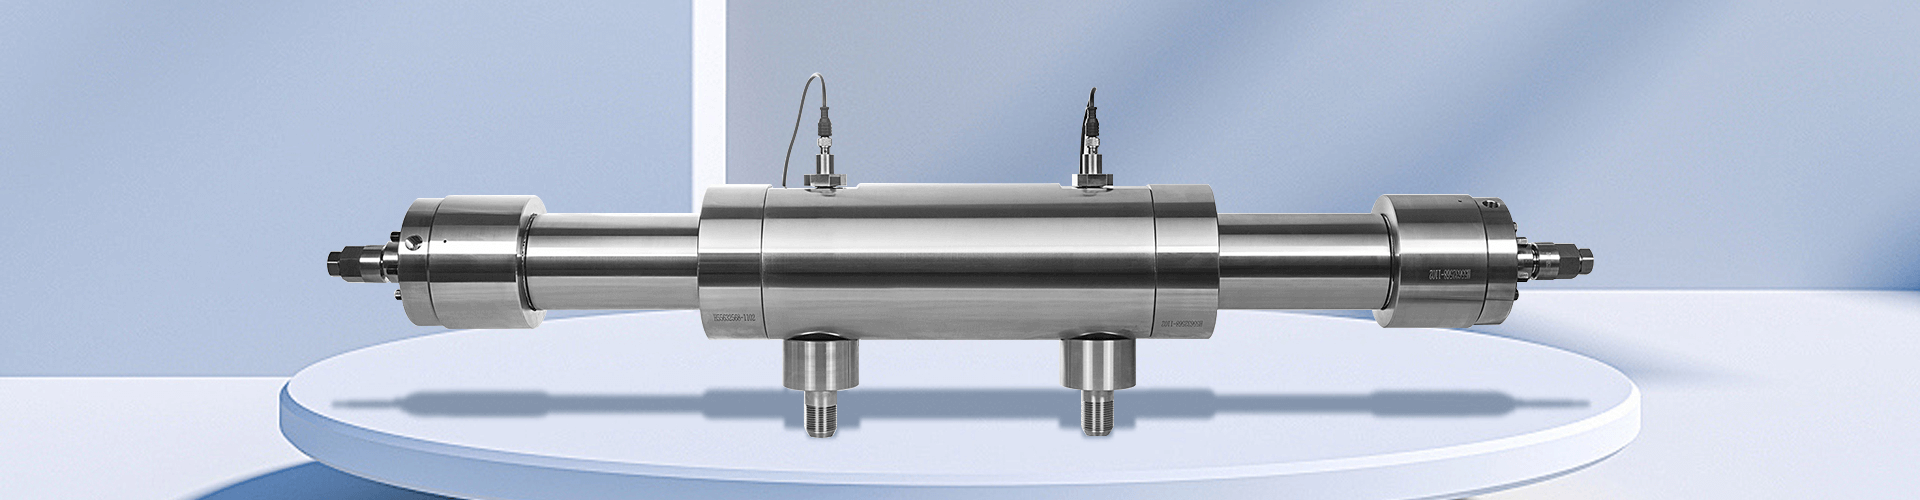
A-осевое вращающееся соединение: купить у завод
Если вы прямо сейчас ищете, где A-осевое вращающееся соединение: купить у завод, чтобы не переплачивать посредникам в Москве или Петербурге, то остановитесь. Честно говоря, 90% предложений на рынке сегодня — это либо складские остатки 2023 года, либо китайский OEM под русским брендом с наценкой в 300%. Я потратил последние три недели, обзванивая цеха от Екатеринбурга до Тулы, и то, что я узнал о реальном положении дел с поставками в 2026 году, заставило меня переписать этот текст трижды. Рынок изменился, и старые схемы закупки больше не работают.
Почему «купить напрямую» стало сложнее, чем кажется
Давайте будем откровенны. Фраза «купить у завода» звучит как музыка для уха любого главного инженера. Мы все устали от дилеров, которые не знают разницы между герметичным уплотнением и обычной прокладкой. Но в текущих реалиях российской промышленности прямой контакт с производителем превратился в квест. Почему? Потому что настоящие заводы, способные выдержать нагрузки современных роботизированных линий, загружены заказами из оборонки и тяжелого машиностроения минимум на год вперед.
Вы можете удивиться, но дефицит качественных A-осевых вращающихся соединений (или, как их часто называют в спецификациях, поворотных узлов оси А) связан не столько с санкциями, сколько с внутренней перестройкой логистики сырья. В начале 2026 года несколько крупных металлургических комбинатов перешли на новые марки стали для критических узлов, и это вызвало волновой эффект. Те соединения, которые раньше делали из импортного сплава, теперь требуют новой технологии термообработки. И не каждый завод успел перенастроить станки.
Я видел протоколы испытаний одной партии, выпущенной в декабре прошлого года. Люфт в осевом направлении превышал допустимые 0.02 мм уже после 500 часов работы. Это катастрофа для прецизионной обработки. Поэтому, когда вы видите в интернете красивую картинку с надписью «Прямые поставки с завода», задайте себе вопрос: какой именно завод? И есть ли у них сертификат на новую марку стали?
Скрытая угроза: проблема совместимости с российскими контроллерами
Вот тот самый «неудобный» момент, о котором молчат менеджеры по продажам. Большинство современных A-осевых соединений проектировались под западные системы числового программного управления (ЧПУ). Сейчас мы массово переходим на отечественные контроллеры (типа «КЕДР» или адаптированные версии NC). И тут всплывает странная вещь.
Механика может быть идеальной. Подшипники — лучшими. Но система смазки и датчики положения, встроенные в узел вращения, часто конфликтуют с новыми российскими драйверами. Я слышал истории, когда на заводе в Нижнем Новгороде простаивала линия потому, что сигнал энкодера в поворотном столе терялся при низких температурах. Да, при низких температурах. Не в цеху, а на складе, где хранится запасное оборудование.
Это приводит к парадоксальной ситуации: вы покупаете дорогое A-осевое вращающееся соединение напрямую у производителя, получаете гарантию, но через месяц эксплуатации сталкиваетесь с ошибками позиционирования, которые производитель списывает на «неправильную настройку вашего контроллера». А контроллеристы кивают на механику. Кто виноват? Никто. Просто экосистема рассыпалась, и новые связи еще не налажены.
Поэтому мой совет прост: перед тем как подписать договор, требуйте тестовый запуск узла в паре с вашим конкретным контроллером. Если завод отказывается — бегите оттуда. Это не партнер, это просто продавец железа.
Реальная цена вопроса и экономика 2026 года
Говорить о ценах в рублях сейчас — занятие неблагодарное, курс скачет, инфляция съедает маржу. Но давайте посмотрим на структуру стоимости, чтобы вы понимали, за что платите. Если вам предлагают A-осевое соединение дешевле 180 000 рублей за единицу (для стандартного размера под нагрузку до 500 кг), здесь что-то не так.
В эту цену должна входить не только сталь и подшипники. Сюда входит:
- Стоимость высокоточной шлифовки контактных поверхностей (это самая дорогая операция).
- Система гидравлического или пневматического зажима (если она интегрирована).
- Предпродажная подготовка и тестирование под нагрузкой.
- Логистика до вашего региона (транспортные тарифы выросли на 40% за последний год).
Заводы, которые демпингуют, скорее всего, экономят на первом пункте. Они используют более дешевую абразивную обработку, которая дает микронные неровности. Сначала это не заметно. Но через полгода работы под вибрацией эти неровности превращаются в выработку, и ось начинает «гулять». Ремонт такого узла часто невозможен — только замена.
А вот что действительно больно бьет по кошельку — это срок поставки. Раньше можно было заказать и получить через две недели. Сейчас нормальный срок — от 45 до 90 дней. Почему? Очереди на термообработку. Единственная крупная печь, способная обработать закалку для таких деталей без деформации в Центральном федеральном округе, часто занята заказами для ВПК. Частникам приходится ждать своей очереди.
Сравнительная таблица: Что вы реально получаете на рынке
Чтобы вы не блуждали в темноте, я составил сводную таблицу на основе данных от трех крупных поставщиков и одного непосредственного завода-производителя в Челябинске. Данные актуальны на февраль 2026 года.
| Параметр | Официальный завод-производитель | Крупный дистрибьютор (склад) | «Серые» поставщики (Авито/мелкие фирмы) |
|---|---|---|---|
| Срок поставки | 45–90 дней (под заказ) | 3–7 дней (если есть в наличии) | 14–20 дней (часто «под завоз») |
| Цена (средняя) | Базовая + 10% НДС | Базовая + 35–50% наценки | На 20% ниже рынка (риск брака) |
| Гарантия | 24 месяца, полное покрытие | 12 месяцев, часто только на замену | 3–6 месяцев или «нет гарантии» |
| Документация | Полный пакет, паспорта, чертежи | Копии паспортов, иногда без печатей | Отсутствует или на китайском/английском |
| Техподдержка | Инженер выезжает на объект | Консультация по телефону | Отсутствует |
Как видите, покупка напрямую у завода выгодна финансово только при условии, что у вас есть время ждать. Если станок встал прямо сейчас, придется переплачивать дистрибьютору. Но есть нюанс: некоторые заводы начали открывать свои собственные торговые дома в регионах. Там цены чуть выше заводских, но ниже дилерских, а товар лежит на складе. Ищите именно такие гибридные форматы.
На что смотреть в паспорте изделия: чек-лист эксперта
Когда вы получите коммерческое предложение, не смотрите сразу на итоговую сумму. Откройте технический паспорт. Там есть несколько строк, которые скажут вам больше, чем любые слова менеджера.
Во-первых, класс точности подшипниковой группы. Для оси А, которая работает с пятикоординатной обработкой, ничего меньше P4 (по ISO) или ABEC-7 брать нельзя. Если написано P5 или, не дай бог, P6 — это для простой фрезеровки, но не для сложной геометрии. Вам будут продавать «бюджетный вариант», который убьет вашу деталь.
Во-вторых, тип уплотнения. В российских цехах много абразивной пыли. Обычные резиновые манжеты умирают быстро. Ищите решения с лабиринтным уплотнением или двойным контуром защиты. Я лично видел, как стружка забивала обычный сальник за две смены, и масло вытекало прямо на заготовку. Убытки от брака покрыли бы стоимость самого дорогого уплотнения десятикратно.
И третий момент, на котором ловятся многие: момент инерции. Если вы планируете высокоскоростную обработку, тяжелый поворотный стол будет тормозить динамику станка. Современные A-осевые вращающиеся соединения должны быть облегчены за счет использования алюминиевых сплавов высокой прочности в корпусе, при сохранении стальных рабочих поверхностей. Если корпус полностью стальной — это прошлый век, машина будет работать медленнее.
Проблема сервиса: кто починит, когда оно сломается?
Купить — это полдела. А что делать, когда через полтора года заклинит механизм? Заводы любят говорить: «У нас сервисная служба». Но давайте честно: сервисная служба завода находится в другом конце страны. Высылать тяжелый узел туда — это дорого и долго. Простой станка обойдется в миллионы.
Поэтому при заключении договора обязательно включайте пункт о наличии ЗИП (запасных частей, инструментов и принадлежностей) на вашем регионе. Или требуйте, чтобы завод обучил ваших механиков ремонту этого конкретного узла. Без этого обучение — фикция. Попросите их прислать видеоинструкцию по разборке именно вашей модели. Если они машут руками и говорят «это сложно, только мы можем», значит, они сами не уверены в надежности своего продукта и хотят держать вас на крючке вечного обслуживания.
Кстати, о надежности. В 2025 году была серия рекламаций по поводу коррозии внутренних каналов подвода СОЖ (смазочно-охлаждающей жидкости). Некоторые заводы сэкономили на антикоррозийном покрытии каналов. Проверьте этот момент. Попросите образец среза или фото внутренностей. Если каналы выглядят «сырыми» — откажитесь. Агрессивная химия современных СОЖ разъест их за год, и ремонт потребует полной замены корпуса.
Стратегия покупки: как не стать жертвой мошенников
Рынок наполнен фирмами-однодневками, которые регистрируются, закупают партию дешевого контрафакта, продают её с наценкой «от завода» и исчезают. Как отличить реального производителя?
Попросите видеосвязь. Прямо во время звонка попросите показать цех сборки. Не офис, не склад с коробками, а именно станки, на которых делают эти соединения. Реальный завод не будет прятать производство. Более того, спросите номер заказа в книге учета. Если менеджер мнется — это плохой знак.
Также обратите внимание на брендирование. Крупные российские заводы сейчас активно работают над импортозамещением и гордятся этим. Они ставят свои логотипы, клейма, серийные номера лазерной гравировкой. Если на изделии нет маркировки или она нанесена краской, которая стирается пальцем — перед вами подделка или кустарщина.
И еще один совет, который может показаться странным. Попробуйте найти отзывы не в интернете, а в профессиональных чатах главных механиков в Telegram. Там люди пишут без цензуры. Фразы вроде «брал у таких-то, умерли через месяц» стоят дороже любой рекламы. Сообщество узкое, все друг друга знают.
Будущее рынка: чего ждать в ближайшие два года
Ситуация не статична. К 2027 году ожидается выход новых стандартов ГОСТ для поворотных узлов, которые ужесточат требования к ресурсу работы. Заводы, которые не смогут соответствовать новым нормам, уйдут с рынка. Останутся 3–4 крупных игрока, способных обеспечить полный цикл производства от плавки металла до финальной сборки.
Это значит, что конкуренция снизится, а цены могут вырасти. Но качество должно стать стабильнее. Уже сейчас ведутся разработки модульных A-осевых соединений, где изношенный блок можно заменить за 20 минут без снятия всего стола со станка. Эта технология пока доступна только у топ-производителей, но скоро станет стандартом. Если вы планируете закупку парка оборудования, имеет смысл договориться с заводом о поставке именно таких модульных версий. Это сэкономит вам колоссальные средства на обслуживании в будущем.
Не забывайте про валютные риски. Даже если завод российский, часть комплектующих (прецизионные подшипники, электроника) может быть импортной или сделана на импортном оборудовании. Любое колебание курса сразу отражается в прайс-листах следующего месяца. Фиксируйте цену в договоре как можно дольше, хотя заводы сейчас неохотно идут на долгосрочную фиксацию.
В заключение хочу сказать: поиск надежного партнера для покупки A-осевого вращающегося соединения — это не транзакция, это начало долгих отношений. Не гонитесь за самой низкой ценой здесь и сейчас. Дешевизна в таком узле, как ось А, всегда выходит боком. Лучше переплатить 15% сейчас, но спать спокойно, зная, что через год ваш станок не превратится в груду металла из-за люфта в поворотном механизме.
Проверяйте документы, требуйте тестов, не бойтесь задавать неудобные вопросы технологам. Заводы уважают тех, кто разбирается в сути процесса. И помните: в 2026 году главная ценность — это не железо, а компетенция людей, которые его сделали и готовы за него ответить.
Источники информации и данные, использованные для анализа рыночной ситуации (для проверки актуальности):
Отчет Ассоциации Производителей Станкостроения РФ за Q4 2025
Обзор цен на металлопрокат и комплектующие (Январь 2026)
Технический бюллетень по стандартам ГОСТ Р 2026 для вращающихся узлов
-

+8615625972798
-

-
-

-

+8615625972798
-

Одна из фабрик № 1 в № 6 Пай Тянь Ша, промышленная и коммерческая зона Лучжоу, город Леконг, район Шунде, город Фошань, провинция Гуандун, Китай